
Care sunt cerințele de calitate pentru turnarea corpului supapelor ale supapelor API 6A?
Jan 07, 2026
Lăsaţi un mesaj
În calitate de furnizor de încredere de supape API 6A, sunt adesea întrebat despre cerințele de calitate a turnării corpului supapei ale acestor componente critice. API 6A este un standard dezvoltat de Institutul American de Petrol (API) pentru echipamentele pentru cap de sondă și pomul de Crăciun, care include o gamă largă de supape utilizate în industria petrolului și gazelor. Calitatea turnării corpului supapei este de cea mai mare importanță, deoarece are un impact direct asupra performanței, fiabilității și siguranței supapelor în medii dure și solicitante.
Selectia materialelor
Materialul folosit pentru turnarea corpului supapei este baza calității sale. API 6A specifică o varietate de materiale potrivite pentru diferite aplicații, ținând cont de factori precum presiunea, temperatura, rezistența la coroziune și natura fluidului manipulat. Materialele comune includ oțel carbon, oțel aliat, oțel inoxidabil și aliaje pe bază de nichel.
Oțelul carbon este utilizat pe scară largă datorită rezistenței sale bune, sudabilității și costului relativ scăzut. Cu toate acestea, este posibil să nu fie potrivit pentru medii foarte corozive. Oțelul aliat oferă rezistență și duritate îmbunătățite, făcându-l potrivit pentru aplicații de înaltă presiune. Oțelul inoxidabil și aliajele pe bază de nichel sunt alese pentru rezistența lor excelentă la coroziune, în special în mediile cu gaz acidulat în care este prezentă hidrogen sulfurat.
Atunci când se selectează materialul, este esențial să se asigure că acesta îndeplinește cerințele de compoziție chimică specificate în API 6A. Aceasta include limite pentru elemente precum carbonul, manganul, sulful, fosforul și diferitele elemente de aliere. Materialul ar trebui să aibă, de asemenea, proprietățile mecanice adecvate, cum ar fi rezistența la tracțiune, limita de curgere și alungirea, pentru a rezista la condițiile de funcționare.
Controlul procesului de turnare
Procesul de turnare joacă un rol crucial în determinarea calității corpului supapei. Un proces de turnare bine controlat poate minimiza apariția defectelor cum ar fi porozitatea, fisurile, incluziunile și contracția.
Unul dintre pașii cheie în procesul de turnare este modelarea. Modelul trebuie proiectat și fabricat cu precizie pentru a se asigura că turnarea finală are dimensiunile și forma corecte. Orice eroare în model poate duce la inexactități dimensionale în corpul supapei, care îi pot afecta potrivirea și performanța.
Topirea și turnarea sunt operațiuni critice care necesită un control atent al temperaturii, timpului și calității metalului topit. Procesul de topire trebuie efectuat într-un cuptor curat și bine întreținut pentru a preveni contaminarea metalului. Temperatura și viteza de turnare trebuie optimizate pentru a asigura umplerea corectă a matriței și pentru a minimiza formarea de defecte.
După turnare, corpul supapei este supus unei serii de operațiuni post-turnare, inclusiv tratament termic, prelucrare și finisare a suprafeței. Tratamentul termic este utilizat pentru a îmbunătăți proprietățile mecanice ale turnării, cum ar fi duritatea, tenacitatea și ductilitatea. Prelucrarea este efectuată pentru a obține precizia dimensională și finisarea suprafeței necesare. Finisarea suprafeței, cum ar fi vopsirea sau acoperirea, poate îmbunătăți rezistența la coroziune a corpului supapei.
Testare nedistructivă
Testarea nedistructivă (NDT) este o parte esențială a asigurării calității pieselor turnate ale corpului supapei. API 6A necesită utilizarea diferitelor metode NDT pentru a detecta defectele interne și de suprafață ale pieselor turnate.
Una dintre cele mai frecvent utilizate metode NDT este testarea cu ultrasunete (UT). UT folosește unde sonore de înaltă frecvență pentru a detecta defecte interne, cum ar fi fisuri, porozitate și incluziuni. Este o metodă sensibilă și fiabilă care poate detecta defecte în adâncimea turnării.
O altă metodă importantă NDT este testarea radiografică (RT). RT folosește raze X sau raze gamma pentru a produce o imagine a structurii interne a turnării. Poate detecta defecte precum fisuri, porozitate și incluziuni care nu sunt vizibile la suprafață.
Testarea cu particule magnetice (MT) și testarea cu lichid penetrant (PT) sunt utilizate pentru a detecta defecte de suprafață, cum ar fi fisurile și porozitatea. MT este potrivit pentru materiale feromagnetice, în timp ce PT poate fi utilizat atât pentru materiale feromagnetice, cât și neferomagnetice.
Pe lângă aceste metode NDT, API 6A necesită și o inspecție vizuală a pieselor turnate ale corpului supapei. Inspecția vizuală poate detecta defecte de suprafață, cum ar fi fisurile, porozitatea și incluziunile care sunt vizibile cu ochiul liber.
Precizie dimensională
Precizia dimensională este crucială pentru funcționarea corectă a supapelor API 6A. Turnarea corpului supapei trebuie să aibă dimensiunile și toleranțele corecte pentru a se asigura că se potrivește corect cu alte componente ale supapei și echipamentului capului sondei.
API 6A specifică cerințele dimensionale pentru corpurile de robinet, inclusiv diametrul, lungimea, grosimea peretelui și dimensiunile flanșei. Aceste cerințe se bazează pe standardele din industrie și pe cele mai bune practici pentru a asigura compatibilitatea și interschimbabilitatea supapelor.
În timpul procesului de turnare, este esențial să folosiți instrumente și tehnici de măsurare precise pentru a monitoriza și controla dimensiunile turnării. Orice abateri de la dimensiunile specificate trebuie corectate înainte ca corpul supapei să fie prelucrat și asamblat.
Testare de presiune
Testarea presiunii este un pas critic în asigurarea calității și integrității pieselor turnate ale corpului supapei API 6A. Corpul supapei ar trebui să poată rezista la presiunea și temperatura maximă de funcționare fără scurgeri sau defecțiuni.
API 6A impune ca testarea presiunii să fie efectuată pe piesele turnate ale corpului supapei folosind metode de testare hidrostatică sau pneumatică. Testarea hidrostatică implică umplerea corpului supapei cu un lichid, de obicei apă, și aplicarea unei presiuni specificate pentru o anumită perioadă de timp. Testarea pneumatică utilizează aer comprimat sau gaz pentru a aplica presiunea.
În timpul testării presiunii, corpul supapei trebuie inspectat pentru orice semne de scurgere, deformare sau defecțiune. Orice defecte detectate în timpul testării presiunii trebuie reparate sau corpul supapei trebuie respins.
Asigurarea calității și documentația
Pentru a se asigura că piesele turnate ale corpului supapei îndeplinesc cerințele de calitate API 6A, ar trebui să existe un sistem cuprinzător de asigurare a calității. Aceasta include proceduri pentru controlul materialelor, controlul procesului de turnare, NDT, inspecția dimensională și testarea presiunii.
Toate activitățile de control al calității trebuie documentate pentru a oferi trasabilitate și dovezi de conformitate. Documentația trebuie să includă certificate de materiale, rapoarte de inspecție, rezultate ale testelor și orice alte informații relevante.
Pe lângă controlul intern al calității, API 6A necesită, de asemenea, inspecție și certificare de la terți. Un inspector terț calificat ar trebui să efectueze inspecții și teste independente pentru a verifica dacă piesele turnate ale corpului supapei îndeplinesc cerințele API 6A. Inspectorul terț ar trebui să elibereze un certificat de conformitate, care este un document important pentru cumpărător și utilizatorul final.
Angajamentul nostru ca furnizor de supape API 6A
În calitate de furnizor de supape API 6A, ne-am angajat să furnizăm piese turnate pentru corpuri de supape de înaltă calitate, care îndeplinesc sau depășesc cerințele de calitate API 6A. Avem o unitate de producție de ultimă generație, echipată cu echipamente avansate de turnare și prelucrare, precum și o echipă de ingineri și tehnicieni cu experiență.
Folosim numai materiale de cea mai înaltă calitate provenite de la furnizori de încredere și urmăm proceduri stricte de control al calității pe tot parcursul procesului de fabricație. Piesele noastre turnate ale corpului supapei sunt supuse unor teste NDT și de presiune cuprinzătoare pentru a le asigura integritatea și performanța.
Oferim o gamă largă de supape API 6A, inclusivSupapă de șoc reglabilă,Supapă de reținere, șiSupapă de șoc hidraulic, pentru a satisface nevoile diverse ale clienților noștri din industria petrolului și gazelor.
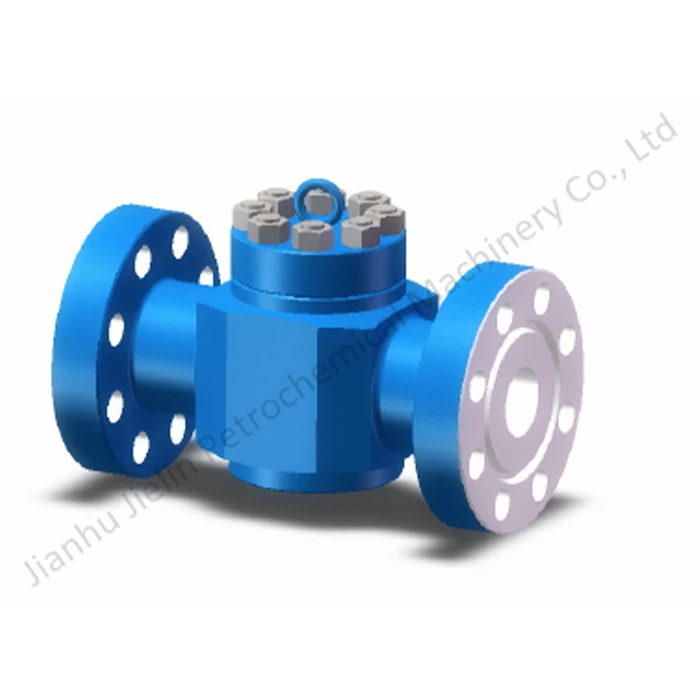

Dacă sunteți în căutarea unor supape API 6A de înaltă calitate cu piese turnate fiabile ale corpului supapei, vă rugăm să nu ezitați să ne contactați pentru mai multe informații și pentru a discuta cerințele dumneavoastră specifice. Așteptăm cu nerăbdare oportunitatea de a colabora cu dvs. și de a vă oferi cele mai bune soluții pentru nevoile dvs. de supape.
Referințe
- Institutul American de Petrol. (An). API 6A - Specificații pentru echipamentele pentru cap de puț și pentru pomul de Crăciun.
- Codul cazanelor și recipientelor sub presiune ASME. (An). Secțiunea a VIII-a - Reguli pentru construcția recipientelor sub presiune.
- ASTM International. (An). Standarde pentru metale și aliaje utilizate în industria petrolului și gazelor.